

 English

أخبار الصناعة
ما هي العوامل التي تحدد جودة خيوط البوليستر الملونة الأحادية؟
2026-05-28
محتوى
- 1 لماذا تُعدّ مراقبة الجودة مهمة في خيوط البوليستر الملونة الأحادية
- 2 جودة المواد الخام واختيار راتنج PET
- 3 اختيار الملونات وتركيب الخلطات الرئيسية
- 4 معايير عملية البثق وجودة الذوبان
- 5 الرسم والتوجيه: أساس الخصائص الميكانيكية
- 6 ضبط الحرارة واستقرار الأبعاد
- 7 تحمل القطر وجودة اللف
- 8 الظروف البيئية واتساق العملية
لماذا تُعدّ مراقبة الجودة مهمة في خيوط البوليستر الملونة الأحادية
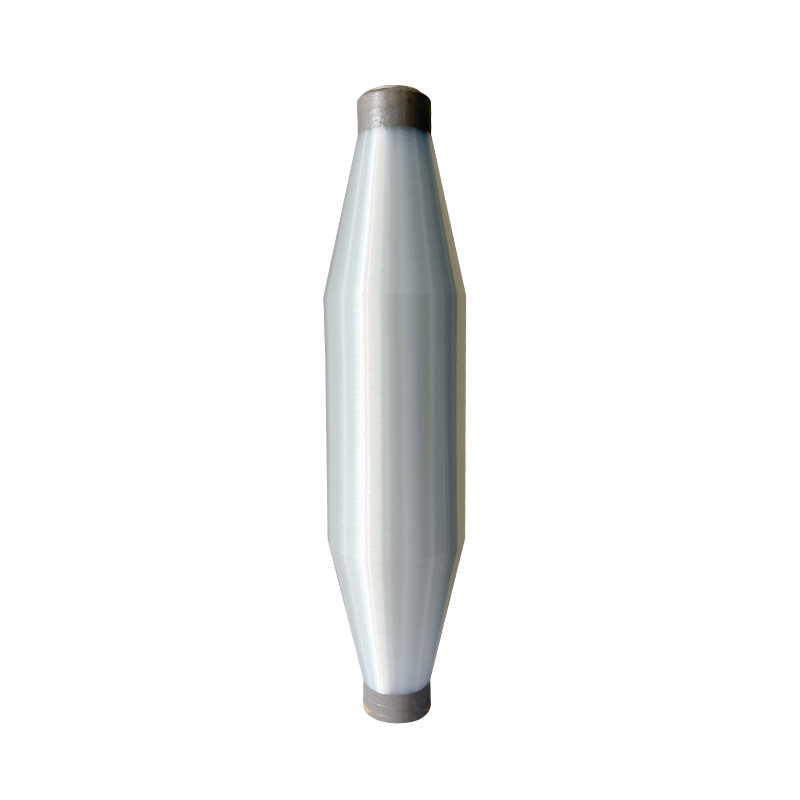
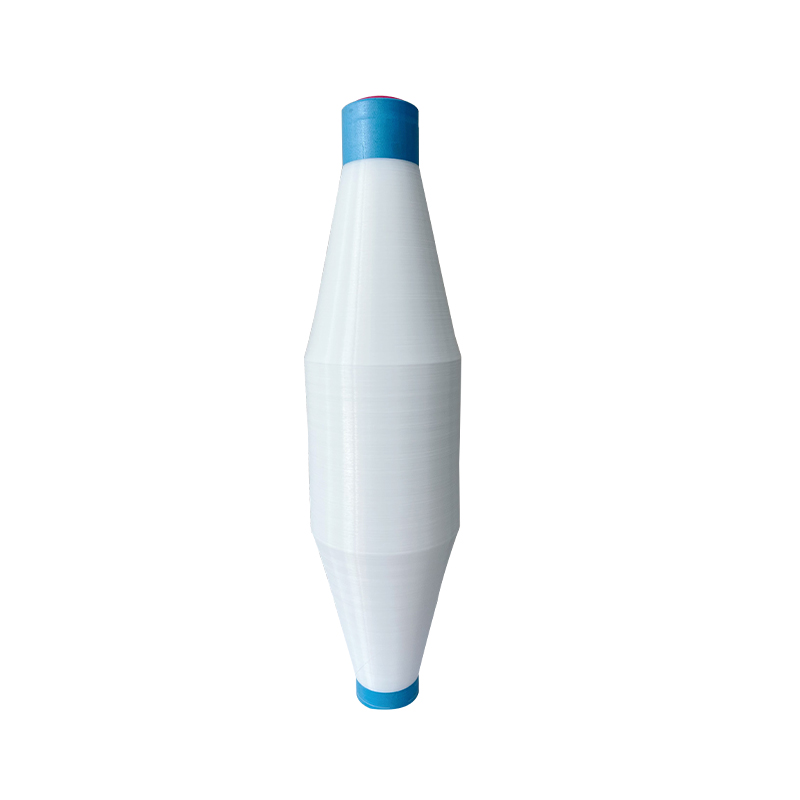
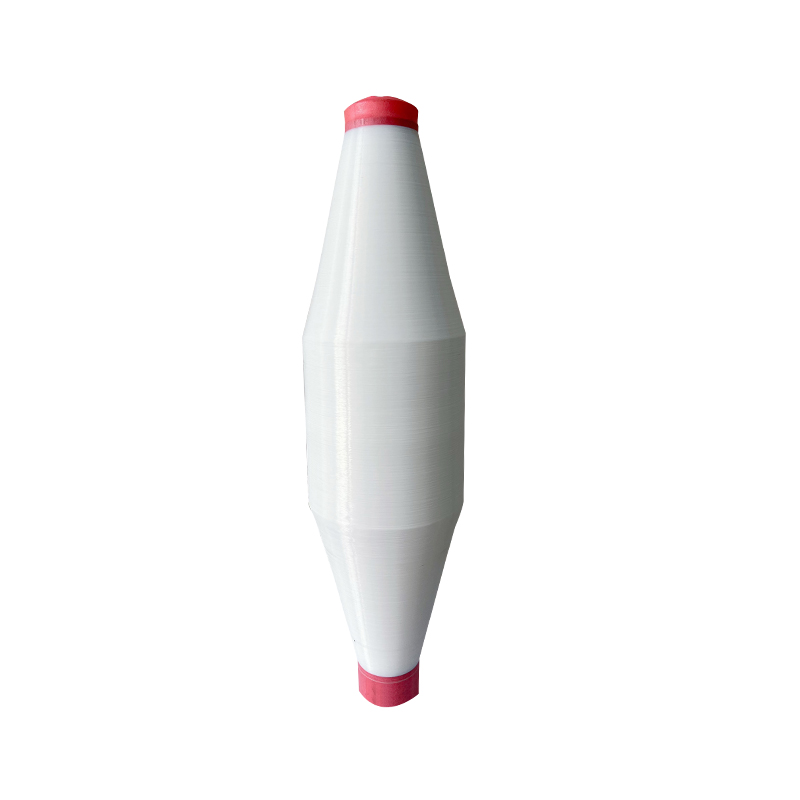
خيط بوليستر أحادي ملون هي ألياف صناعية أحادية السلسلة يتم إنتاجها من راتنج البولي إيثيلين تيريفثالات (PET)، ويتم ضغطها في خيوط مستمرة وتلوينها من خلال عمليات الصباغة الرئيسية أو المحلولية. يتم استخدامه في مجموعة واسعة بشكل ملحوظ من التطبيقات —خطوط الصيد، وأقمشة الترشيح الصناعية، وشبكات الطباعة على الشاشة، وخيوط النسيج، وشعيرات الفرش، والمنسوجات الزخرفية. في كل واحد من هذه التطبيقات، يعتمد أداء الاستخدام النهائي للمنتج بشكل مباشر على جودة الخيط الأحادي نفسه.
الجودة في خيوط البوليستر الملونة ليست سمة واحدة قابلة للقياس ولكنها مزيج من الخصائص الميكانيكية، واتساق اللون، وتشطيب السطح، ودقة الأبعاد، والمتانة في ظل ظروف خدمة محددة. خط صيد ينكسر بشكل غير متوقع، أو شبكة شاشة تظهر تباينًا في اللون عبر عرضها، أو نسيج ترشيح ذو تسامح قطر غير متسق— تعود كل هذه الإخفاقات إلى عوامل جودة محددة ويمكن تحديدها في عملية الإنتاج. ويعد فهم هذه العوامل أمرا ضروريا بالنسبة للمصنعين الذين يسعون إلى تحسين العائد وللمشترين الذين يسعون إلى تقييم قدرة الموردين.
جودة المواد الخام واختيار راتنج PET
إن أساس جودة أي خيط أحادي من البوليستر الملون هو راتنج PET الذي صنع منه. يتميز راتنج PET بلزوجته الجوهرية (IV)، والتي تعكس الوزن الجزيئي وطول سلسلة البوليمر. لإنتاج الخيوط الأحادية، يتم عادةً تحديد الراتنجات ذات IV في نطاق 0.62 إلى 0.90 ديسيلتر/جم، مع اختيار القيمة الدقيقة بناءً على التطبيق المقصود. تنتج الراتنجات ذات IV الأعلى خيوطًا ذات قوة شد واستطالة أكبر، وهو أمر بالغ الأهمية لتطبيقات مثل خطوط الصيد والحبال الصناعية. تعتبر الراتنجات ذات IV المنخفضة أكثر ملاءمة للشبكات ذات القطر الدقيق حيث يتم إعطاء الأولوية للمرونة وأداء العقدة.
يعد محتوى الرطوبة في راتنج PET قبل البثق أحد متغيرات الجودة الأكثر أهمية. يعتبر PET مادة استرطابية —يمتص الرطوبة من الغلاف الجوي بسهولة— وإذا لم يتم تجفيف الراتينج إلى أقل من 50 جزء في المليون من الرطوبة قبل دخوله إلى الطارد، فسوف يحدث التحلل المائي أثناء الذوبان. يؤدي هذا إلى تقليل الوزن الجزيئي للبوليمر، مما يؤدي إلى الحصول على خيط ذو قوة شد أقل، وهشاشة متزايدة، ومقاومة أقل للتعب. يعد التجفيف المسبق المستمر باستخدام مجففات مجففة، مع مراقبة دقيقة لنقطة الندى ووقت الإقامة، خطوة غير قابلة للتفاوض في الحفاظ على جودة المواد الخام.
معايير المواد الخام الحرجة التي يجب مراقبتها
- اللزوجة الجوهرية (IV) — يجب أن تتطابق مع مواصفات التطبيق وتظل متسقة من دفعة إلى أخرى
- يجب أن يكون محتوى الرطوبة — أقل من 50 جزء في المليون قبل البثق لمنع التحلل المائي
- نقاء الراتنج — وجود الأوليغومرات أو بقايا المحفز أو الجسيمات الغريبة يسبب عيوبًا سطحية ونقاط ضعف
- الاتساق من دفعة إلى أخرى — يؤدي الاختلاف في الراتنج الرابع بين دفعات الإنتاج إلى تحولات في الخواص الميكانيكية
اختيار الملونات وتركيب الخلطات الرئيسية
يتم إدخال اللون في خيط البوليستر الأحادي في المقام الأول من خلال إضافة خليط رئيسي —صبغة مركزة أو صبغة موزعة في راتنج حامل PET— ممزوجة بالراتنج الأساسي في حلق تغذية الطارد. إن جودة عملية التلوين هذه لها تأثير عميق على الخصائص الجمالية والوظيفية للخيط الأحادي النهائي. يمكن أن يؤدي الخليط الرئيسي سيئ الصياغة أو غير المتوافق إلى سلسلة من مشاكل الجودة التي يصعب اكتشافها حتى يصل المنتج إلى العميل.
يمكن القول إن جودة تشتت الصبغة هي أهم معلمة للخليط الرئيسي. إذا لم يتم توزيع جزيئات الصبغة بشكل موحد ودقيق داخل الراتنج الحامل، فإنها ستخلق شوائب دقيقة في الفتيل المبثوق. تعمل هذه الشوائب كمكثفات للإجهاد، مما يقلل من قوة الشد والاستطالة عند قيم الكسر بشكل كبير. في الخيوط الأحادية ذات القطر الدقيق —تلك التي يقل قطرها عن 0.2 مم—، حتى تكتل الصبغة الصغير غير المشتت يمكن أن يسبب كسر الخيوط أثناء السحب، مما يؤدي إلى توقف الإنتاج وإهدار المواد. تستخدم الخلطات الرئيسية المتميزة معدات تركيب عالية القص وأصباغ معالجة سطحيًا لتحقيق جودة تشتت أقل من 5 ميكرون، وهي عتبة تقليل التأثير الميكانيكي.
متطلبات ثبات اللون وثبات الضوء
بالنسبة للتطبيقات الخارجية مثل شبكات الصيد، وشبكات الظل الزراعية، ونسج الأثاث الخارجي، فإن ثبات اللون للضوء أمر بالغ الأهمية. تؤدي الأشعة فوق البنفسجية إلى تحلل الأصباغ العضوية من خلال الأكسدة الضوئية، مما يسبب تلاشي اللون، وفي الحالات الشديدة، انقسام السلسلة في مصفوفة البوليمر مما يضعف الفتيل ميكانيكيًا. يوصى باستخدام الأصباغ المصنفة بدرجة ثبات الضوء 7 أو 8 على مقياس الصوف الأزرق (ISO 105-B02) للاستخدام الخارجي لفترات طويلة. توفر الأصباغ غير العضوية مثل أسود الكربون وثاني أكسيد التيتانيوم وأكاسيد الحديد عمومًا ثباتًا فائقًا للضوء مقارنة بالملونات العضوية، ولكنها تفرض قيودًا على لوحة الألوان التي يمكن تحقيقها ويمكن أن تؤثر على ريولوجيا الذوبان إذا لم تتم معالجتها بشكل صحيح.
معايير عملية البثق وجودة الذوبان
تقوم مرحلة البثق بتحويل راتنج PET المجفف والملون إلى تيار منصهر يتم دفعه عبر قالب مغزل لتشكيل الفتيل الأساسي. إن جودة هذا المصهور والدقة التي يتم بها التحكم في معلمات البثق تحدد بشكل مباشر التوحيد الهيكلي للخيط الأحادي. تتضمن متغيرات البثق الرئيسية درجة حرارة الذوبان، وسرعة المسمار، والضغط الخلفي، ووقت الإقامة في البرميل.
يجب الحفاظ على درجة حرارة الذوبان ضمن نافذة ضيقة —عادةً من 270° درجة مئوية إلى 295° درجة مئوية لدرجات PET القياسية— لتحقيق لزوجة الذوبان الصحيحة للبثق المستقر من خلال المغزل. تؤدي درجة الحرارة المرتفعة جدًا إلى تسريع التحلل الحراري، مما يقلل من IV ويولد الأسيتالديهيد ومنتجات التحلل الأخرى التي تسبب الاصفرار والرائحة في الفتيل النهائي. تؤدي درجة الحرارة المنخفضة جدًا إلى ذوبان غير كامل ولزوجة ذوبان عالية، مما يسبب عدم استقرار الضغط عند القالب، وقطر خيوط غير منتظم، وزيادة خطر انسداد المغزل من الراتنج المنصهر بشكل غير كامل أو تكتلات الصبغة.
تصميم المغزل وجودة القالب
إن المغزل —القالب المثقوب بدقة والذي يتم من خلاله بثق المصهور— له تأثير كبير على توحيد المقطع العرضي للخيوط وجودة السطح. يؤثر قطر ثقب المغزل وطول الأرض وزاوية الدخول على نسبة السحب ومستوى كسر الذوبان (عدم انتظام السطح الناجم عن تجاوز معدل القص الحرج عند القالب). تنتج ثقوب المغزل البالية أو التالفة خيوطًا ذات مقاطع عرضية بيضاوية أو غير منتظمة، مما يترجم مباشرة إلى قطر متغير، وقابلية صبغ غير متساوية، وانخفاض الاتساق الميكانيكي. يعد الفحص المنتظم للمغزل والتنظيف بالموجات فوق الصوتية وسحب المكونات البالية من ممارسات الصيانة الأساسية للحصول على جودة ثابتة للخيط الأحادي.
الرسم والتوجيه: أساس الخصائص الميكانيكية
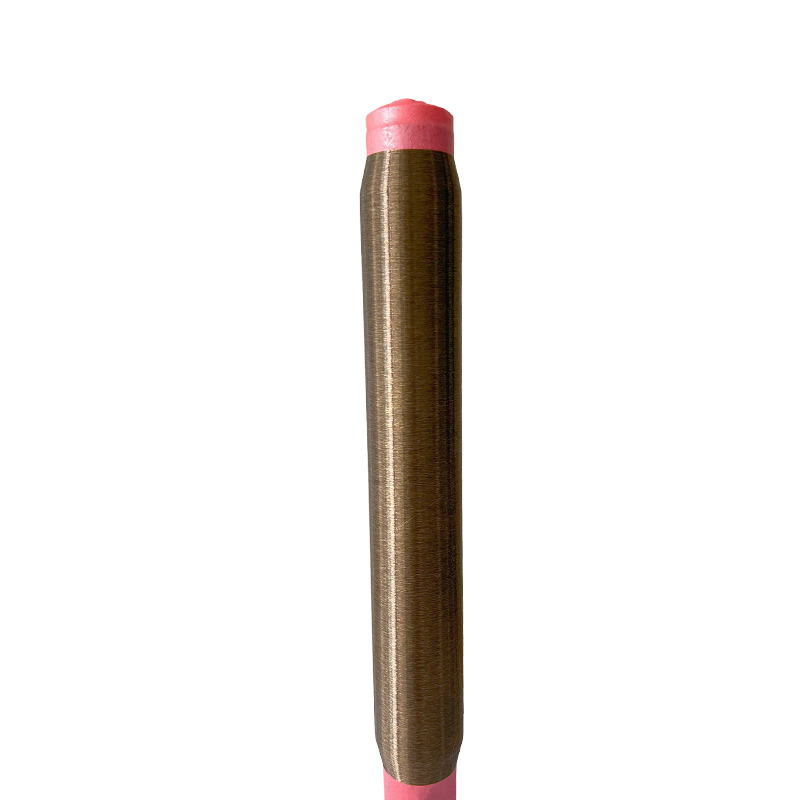
بعد البثق، يصبح الخيط المغزول غير متبلور إلى حد كبير وله قوة شد منخفضة. تعمل عملية السحب —تمديد الفتيل فوق جوديتات ساخنة أو في حمام ماء ساخن أو بخار— على توجيه سلاسل البوليمر على طول محور الفتيل، مما يؤدي إلى التبلور وزيادة قوة الشد ومعامل المرونة بشكل كبير. نسبة السحب (نسبة طول الخيط النهائي إلى طوله عند الغزل) هي المتغير الأساسي الذي يتحكم في الخصائص الميكانيكية للخيط الأحادي النهائي.
تؤدي نسبة السحب الأعلى إلى إنتاج خيط يتمتع بمتانة وصلابة أكبر ولكن استطالته أقل عند الكسر. تعطي نسبة السحب المنخفضة خيطًا أكثر مرونة مع استطالة أعلى ولكن قوة أقل. بالنسبة للخيوط الأحادية الملونة، تتفاعل عملية السحب مع المادة الملونة بطرق مهمة: قد تصبح جزيئات الصبغة التي تم تحملها في الخيوط غير المتبلورة المغزولة عيوبًا حرجة عند سحب الخيوط، لأن تركيز الإجهاد حول كل جسيم يتم تضخيمه مع توجيه سلاسل البوليمر. ولهذا السبب فإن جودة تشتت الخليط الرئيسي لها تأثير مباشر على قابلية السحب وقوة الخيوط النهائية —والاثنان لا ينفصلان.
متغيرات عملية الرسم وتأثيراتها
| متغير | التأثير على الجودة |
| نسبة السحب | يتحكم في المتانة ومعامل المرونة والاستطالة عند الكسر |
| درجة حرارة السحب | يؤثر على معدل التبلور وتكرار كسر الخيوط |
| توحيد سرعة الرسم | تؤدي الاختلافات إلى تقلب القطر على طول الفتيل |
| عدد مراحل السحب | الرسم متعدد المراحل يحسن توحيد الاتجاه |
ضبط الحرارة واستقرار الأبعاد
بعد السحب، يتعرض الفتيل الموجه لضغط داخلي وسوف ينكمش إذا تعرض للحرارة أثناء المعالجة النهائية أو أثناء الخدمة. يؤدي ضبط الحرارة —تمرير الفتيل المسحوب عبر فرن أو جوديت ساخن عند درجة حرارة يمكن التحكم فيها مع الحفاظ على التوتر— إلى تخفيف هذه الضغوط الداخلية، وتثبيت البنية البلورية، وضبط الفتيل عند أبعاده النهائية. تتحكم درجة حرارة ضبط الحرارة ومستوى التوتر المطبق خلال هذه المرحلة في الانكماش المتبقي للخيط الأحادي النهائي، وهي مواصفات مهمة لتطبيقات النسيج والحياكة وشبكات طباعة الشاشة حيث يكون استقرار الأبعاد تحت حرارة المعالجة أمرًا ضروريًا.
يؤدي عدم ضبط الحرارة بشكل كافٍ إلى انكماش متبقي في الخيوط، والذي يتجلى في التشوه أو التجعد في الأقمشة المنسوجة عند الانتهاء منها بالحرارة أو غسلها. يمكن أن يؤدي ضبط الحرارة بشكل مفرط عند درجة حرارة عالية جدًا إلى تدهور السطح أو اصفراره، خاصة في الخيوط الأحادية الملونة حيث يجب أيضًا مراعاة الثبات الحراري للمادة الملونة. تتطلب موازنة ظروف ضبط الحرارة لتحقيق قيم الانكماش المستهدفة —عادةً أقل من 5% لمعظم التطبيقات التقنية— مع الحفاظ على سلامة اللون وجودة السطح تحكمًا دقيقًا في درجة الحرارة وسرعة خط ثابتة.
تحمل القطر وجودة اللف
يعد اتساق القطر على طول خيط البوليستر الملون أحد أهم سمات الجودة عمليًا للمعالجات اللاحقة. يقوم النساجون والحائكون وصانعو الشباك بضبط آلاتهم على معايير محددة للتوتر ومعدل التغذية بناءً على قطر الفتيل الاسمي. يؤدي اختلاف القطر بما يتجاوز التسامح المحدد —عادةً من ±2% إلى ±5% اعتمادًا على التطبيق— إلى تقلبات في التوتر تؤدي إلى عيوب في النسيج، ونهايات مكسورة، وخصائص نسيج خارج المواصفات.
تُستخدم مقاييس قطر الليزر عبر الإنترنت في خطوط إنتاج الخيوط الأحادية الحديثة لتوفير قياس مستمر وفي الوقت الفعلي لقطر الخيوط في نقاط متعددة على طول الخط. يمكن لهذه الأنظمة اكتشاف التباين على فترات ميلي ثانية وتشغيل التصحيح التلقائي لمخرجات البثق أو سرعة اللف للحفاظ على القطر ضمن التسامح. تؤثر جودة اللف —توحيد وشد العبوة أثناء بنائها على البكرة أو البكرة— أيضًا على سهولة الاستخدام. إن العبوة الملفوفة بشكل سيئ ذات الأطراف المتقاطعة أو توتر الطبقة المتغير أو تشوه القلب سوف تسبب مشاكل أثناء فكها، مما قد يؤدي إلى الكسر أو التشابك مما يؤدي إلى إهدار المواد ووقت الإنتاج.
الظروف البيئية واتساق العملية
حتى مع وجود المواد الخام المثالية والمعدات التي تتم صيانتها جيدًا، يمكن أن تتعرض جودة خيوط البوليستر الأحادية الملونة للخطر بسبب ظروف بيئة الإنتاج غير المتسقة. تؤثر درجة الحرارة والرطوبة المحيطة في منشأة الإنتاج على معدل تبريد المادة المبثوقة في حمام الإخماد، ومعدل إعادة امتصاص الرطوبة للراتنج المجفف أثناء المناولة، وسلوك الخيط أثناء السحب. يمكن أن يؤدي التباين الموسمي في هذه المعايير البيئية —الشائع في المرافق التي لا تتمتع بالتحكم الكامل في المناخ— إلى تحولات في الجودة بين الإنتاج الصيفي والشتوي والتي يصعب تشخيصها دون مراقبة بيئية منهجية.
- يجب التحكم في درجة حرارة حمام التبريد في حدود ±1° درجة مئوية لضمان بنية الخيوط المغزولة المتسقة وقابلية السحب
- تزيد الرطوبة المحيطة التي تزيد عن 65% رطوبة نسبية من التقاط رطوبة الراتنج أثناء المناولة، مما يعرضه لخطر التدهور على الرغم من التجفيف الصحيح
- يؤثر تغير درجة حرارة الغرفة على شد الخيوط وسلوك اللف، مما يتسبب في عدم اتساق جودة العبوة
- يؤدي التلوث الناتج عن الغبار أو الجزيئات المحمولة جواً في بيئة الإنتاج إلى عيوب سطحية وانكسار الخيوط
- يتيح تسجيل معلمات العملية الموثقة ربط تحولات الجودة بالتغيرات البيئية أو تغييرات المعدات
يتطلب تحقيق جودة عالية باستمرار في إنتاج خيوط البوليستر الملونة الأحادية اتباع نهج على مستوى الأنظمة يتم فيه التعامل مع التحكم في المواد الخام، وصياغة الملونات، ودقة البثق، وتحسين السحب، وضبط الحرارة، والإدارة البيئية كمتغيرات مترابطة بدلاً من خطوات مستقلة. إن الشركات المصنعة التي تستثمر في المراقبة والتحكم في كل مرحلة من مراحل هذه العملية تتفوق باستمرار على تلك التي تركز على المعلمات الفردية بمعزل عن غيرها، مما يوفر منتجًا يلبي المواصفات بشكل موثوق عبر دفعات الإنتاج وبمرور الوقت.

الأعمال التجارية العالمية
بفضل قدرتها الإنتاجية المستقرة وقدراتها التصنيعية والتجارية المتكاملة، تلتزم شركة Zhenyi Chemical Fiber بخدمة العملاء في الأسواق الدولية. يقدم فريقنا دعمًا سريع الاستجابة طوال عملية اختيار المنتج وتنسيق الطلبات ووثائق التصدير وترتيبات الشحن. هدفنا هو بناء شراكات طويلة الأمد من خلال جودة المنتج المتسقة والتواصل الواضح والخدمة الموثوقة.
هل أنت مستعد للبدء؟
معلومات الاتصال

 +86-18258373586
 لا. 318 طريق هويي، منطقة فنغمينغ الفرعية، تونغشيانغ، جياشينغ، تشجيانغ، الصين.
حقوق الطبع والنشر © ZHENYI CHEMICAL FIBER جميع الحقوق محفوظة.
